Por qué falla el biodescrudado en tejido de punto de algodón: causas comunes en planta
Para una tintorería de tejido de punto de algodón, el biodescrudado solo tiene éxito cuando el tejido alcanza una humectabilidad constante sin generar pérdidas de resistencia evitables, absorción irregular del tinte, desviaciones de tono o reprocesos. Cuando falla, a menudo se culpa primero a la enzima. En planta, la causa raíz suele ser una combinación de carga de ceras del tejido, historial de preparación, movimiento del baño, control de pH, perfil de temperatura y si la receta fue diseñada para esa estructura específica de tejido de punto.
Si está buscando un proveedor de enzimas para biodescrudado de algodón, la verdadera cuestión de compra no es solo la selección del producto. Es si el proveedor puede ayudarle a estabilizar el biodescrudado entre lotes crudos, máquinas, tonos y la presión de la producción comercial.
{{< explainer-video id="why-bioscouring-fails-cotton-knit" title="Por qué falla el biodescrudado en tejido de punto de algodón" >}}
Qué debe aportar un biodescrudado exitoso
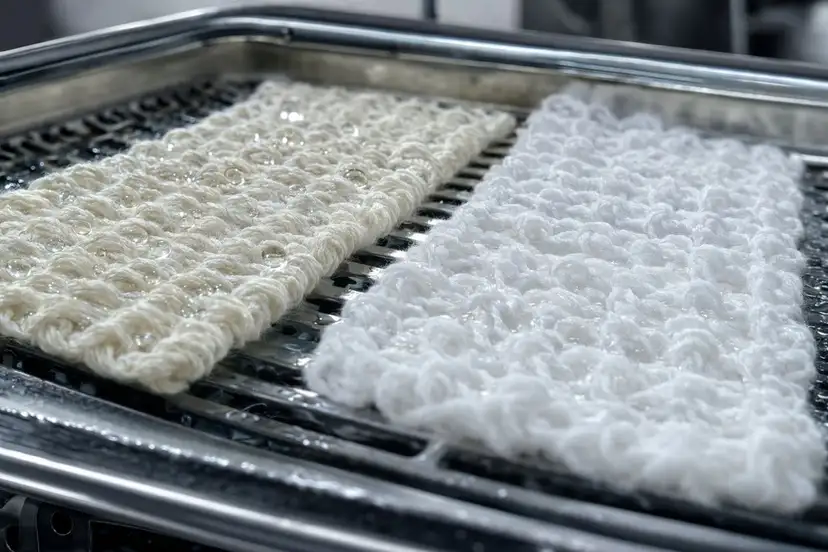
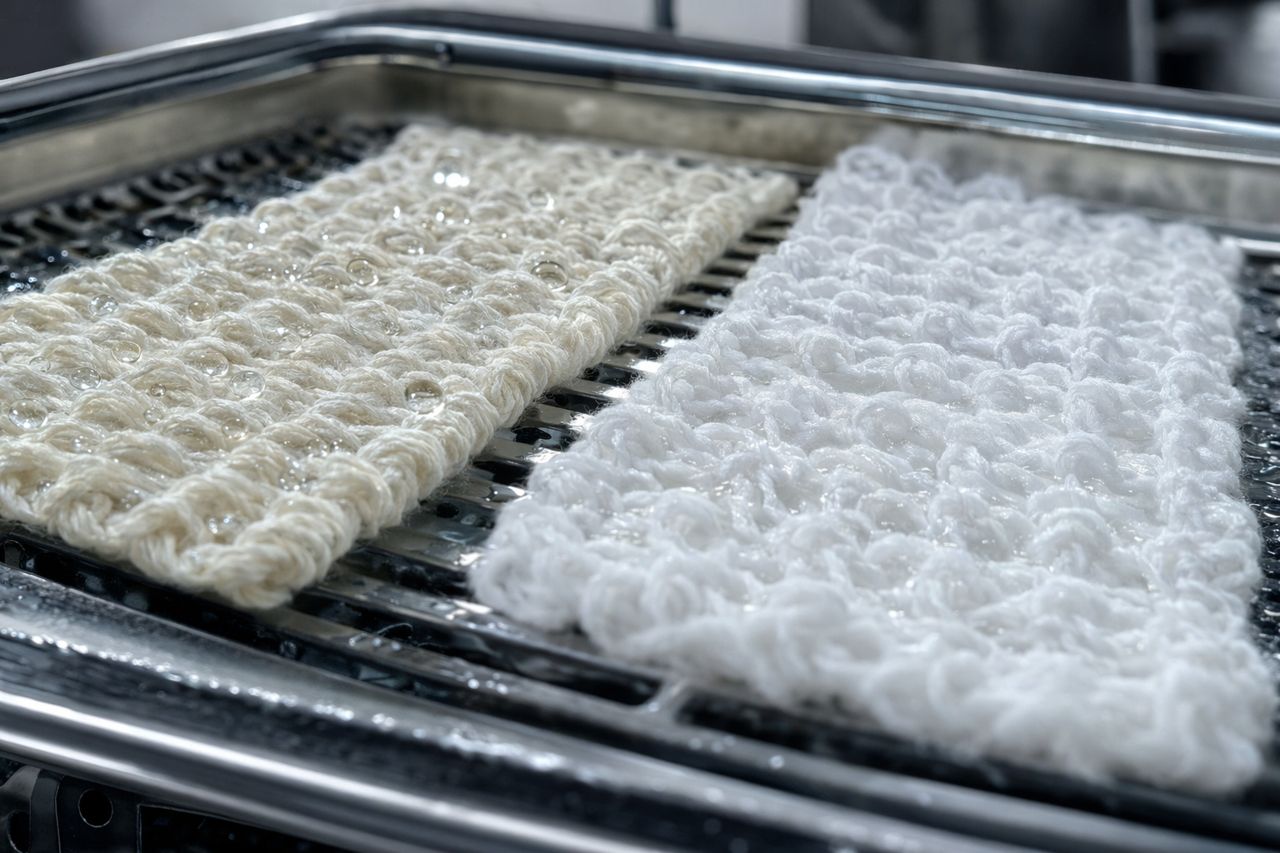
Un resultado práctico de biodescrudado en tejido de punto de algodón se observa en el comportamiento de producción:
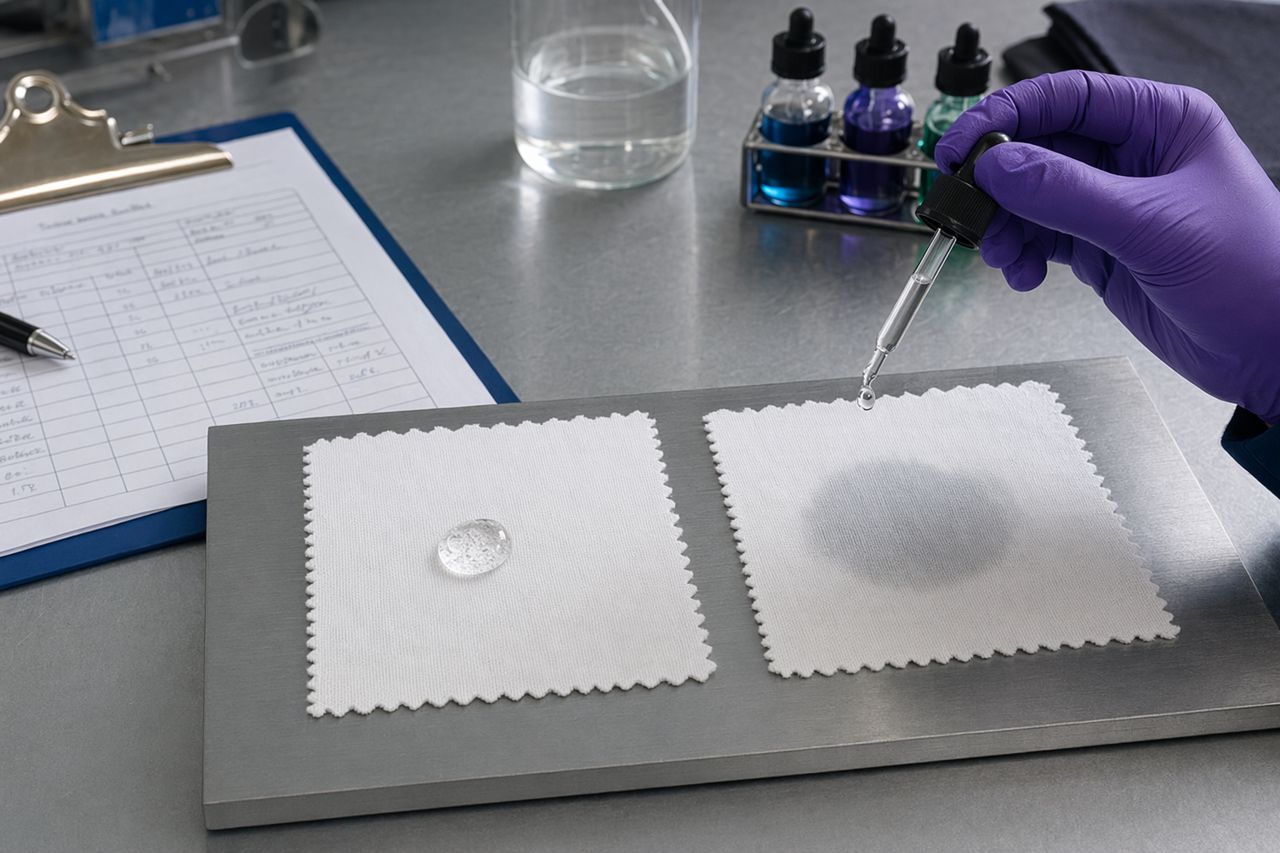
- Absorción de gotas más rápida y uniforme después de la preparación
- Penetración del baño más homogénea a través de la cuerda o del tejido en ancho abierto
- Menor riesgo de absorción irregular del tinte en tonos reactivos
- Menor dependencia de preparaciones alcalinas agresivas cuando esté validado
- Mejor repetibilidad desde la receta de laboratorio hasta la máquina de producción
- Menos decisiones de reproceso causadas por mala humectación o por un baño de preparación turbio
El biodescrudado no es una etapa cosmética. Es una etapa de control de la tintabilidad.
Causa de fallo 1: Se subestima la variación de ceras del algodón
El algodón crudo no es un sustrato fijo. Las ceras, pectinas, fragmentos de cascarilla de semilla, residuos de lubricantes y niveles de aceite de tejeduría pueden cambiar de un lote a otro. Dos tejidos con el mismo título y construcción pueden responder de forma diferente en los primeros minutos de preparación.
Lo que observa la planta
- Absorción lenta de gotas incluso después del tiempo de proceso previsto
- Humectación irregular entre el exterior y el interior de la cuerda
- Variación de tono con colorantes reactivos que aparece durante la primera transferencia a producción
- Mayor frecuencia de retrabajo en tonos oscuros o más sensibles
Respuesta en planta
Construya la aprobación del biodescrudado en torno al comportamiento del tejido, no solo a la copia de una receta. Utilice pruebas simples de absorbencia, compare los lotes crudos antes de comprometer la producción y conserve una referencia de tejido preparado con buen desempeño para el mismo artículo.
Causa de fallo 2: El baño es correcto, pero el contacto del licor no lo es
El biodescrudado de tejido de punto de algodón depende del contacto íntimo entre la enzima, los auxiliares y la superficie cerosa del algodón. En máquinas jet y soft-flow, la circulación de la cuerda, el nivel de carga, el comportamiento de las boquillas, la tendencia a la espuma y la compactación del tejido influyen en el proceso real.
Señales de alerta
- Buen resultado en laboratorio, resultado débil en producción
- Los bordes del tejido o las zonas plegadas se humectan más lentamente
- La calidad de preparación cambia por máquina, no por receta
- El mismo lote se comporta de forma diferente con distintos niveles de carga
Respuesta en planta
Revise la estabilidad de la circulación antes de cambiar la química. Una enzima de biodescrudado bien seleccionada no puede compensar zonas muertas, aire atrapado, espuma persistente o áreas de cuerda que no intercambian licor de forma constante.
Causa de fallo 3: La deriva de pH saca a la enzima de su ventana de trabajo
El biodescrudado enzimático es más sensible a la disciplina de la ventana de proceso que el descrudado convencional con alta alcalinidad. La alcalinidad residual, la variación del agua de entrada, los auxiliares o una secuencia de dosificación deficiente pueden desplazar el baño fuera del perfil de pH previsto.
Qué provoca esto
- Degradación lenta de pectinas y humectación incompleta
- Inconsistencia de lote a lote incluso con la misma receta de operación
- Sobreajuste con álcali o ácido durante el proceso
- Dificultad para atribuir la causa entre enzima, tampón, agua e historial del tejido
Respuesta en planta
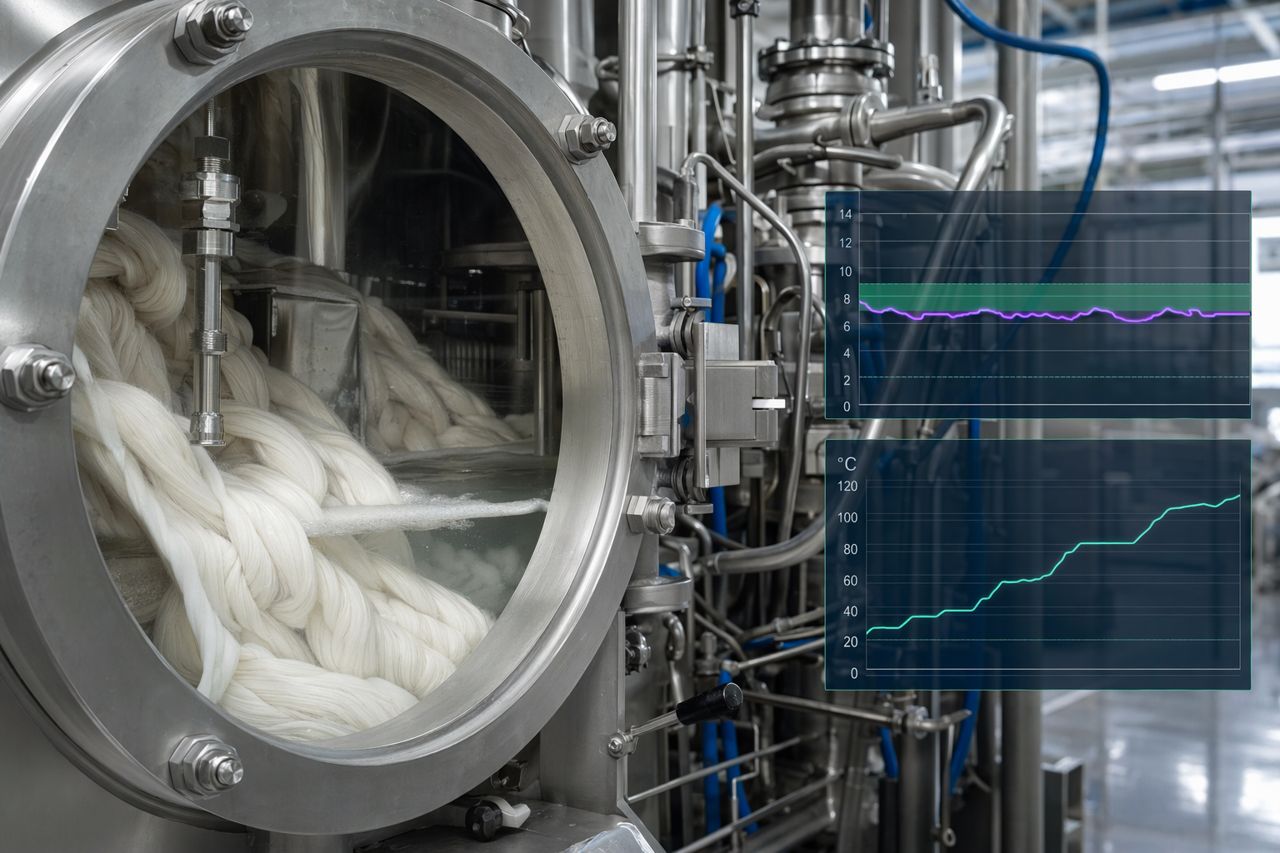
Controle el pH como una variable de producción, no como una nota de laboratorio. Confirme el perfil práctico de pH en la máquina, después de cargar auxiliares y tejido, y en la etapa del proceso en la que se espera que actúe la enzima.
Causa de fallo 4: La rampa de temperatura se trata como un detalle secundario
El biodescrudado de tejido de punto de algodón se ve afectado por cómo el baño alcanza y mantiene la zona operativa objetivo. Una rampa demasiado rápida, demasiado lenta o irregular dentro de la máquina puede cambiar el tiempo que la enzima permanece en condiciones útiles.
Lo que observa la planta
- Inconsistencia de tono en producción tras una preparación aparentemente normal
- Absorbencia que mejora en vasos de laboratorio, pero no en producción
- Resultados diferentes entre máquinas con distinto comportamiento de calentamiento
- Mayor sensibilidad en tejidos de punto compactos, pesados o con elastano
Respuesta en planta
No registre solo el punto de consigna. Verifique el perfil real de la rampa, la estabilidad del mantenimiento y si el tejido circula libremente durante todo el periodo activo de preparación.
Causa de fallo 5: El paquete humectante y enzimático no es compatible
El biodescrudado rara vez depende solo de la enzima. Humectantes, dispersantes, secuestrantes, tampones, antiespumantes y aceites residuales de tejeduría afectan al resultado. Una enzima fuerte combinada con una química de soporte inadecuada puede parecer débil en producción.
Problemas comunes de compatibilidad
- El humectante enmascara el problema en el baño, pero no en el núcleo del tejido
- El antiespumante reduce la espuma, pero interfiere con el comportamiento de humectación
- El paquete secuestrante no es adecuado para las condiciones del agua de planta
- El peróxido, la alcalinidad o la detergencia residual de etapas previas afectan al desempeño de la enzima
Respuesta en planta
Evalúe el paquete completo de preparación como un sistema. Un proveedor confiable de enzimas para biodescrudado de algodón debería preguntar por la calidad del agua, la mezcla de tejidos, el tipo de máquina, los auxiliares y los objetivos de tintura posteriores antes de recomendar un producto.
Causa de fallo 6: El éxito se evalúa demasiado tarde
Muchas tintorerías descubren un biodescrudado fallido solo después de teñir, cuando la corrección es más costosa. En ese momento, el síntoma aparece como variación de tono, mala igualación, falta de brillo o reproceso, pero la decisión de preparación ya se tomó.
Mejores puntos de control
- Observación del tejido crudo antes de la carga
- Prueba de humectación o absorción de gotas después de la preparación
- Comparación con un estándar de control de tejido preparado
- Revisión de los registros de pH y temperatura de la máquina de producción
- Confirmación del primer lote antes de escalar a producción repetida
El objetivo es detectar el riesgo de preparación antes de comprometer colorante, vapor, agua y tiempo de máquina.
Causa de fallo 7: El escalado de laboratorio a producción es demasiado optimista
El biodescrudado de laboratorio puede sobreestimar el desempeño porque la exposición del tejido, el movimiento del licor y el contacto son más uniformes que en una máquina de tintura jet cargada. El tejido de punto de algodón en producción añade compresión de cuerda, comportamiento de costuras, limitaciones de flujo y patrones de circulación específicos de cada máquina.
Preguntas de escalado que conviene hacer
- ¿La construcción del tejido atrapa aire o resiste la humectación?
- ¿Se utiliza el mismo nivel de carga en la prueba y en la producción?
- ¿Se emplean los mismos auxiliares y la misma fuente de agua en el laboratorio y en planta?
- ¿La máquina de producción mantiene la ventana de proceso prevista?
- ¿Se mide la absorbencia antes de tomar decisiones de tintura?
Un programa de biodescrudado comercialmente útil no queda demostrado hasta que sobrevive a la máquina de producción.
Cómo apoya LoopBath las decisiones de biodescrudado en tejido de punto de algodón
LoopBath trabaja desde la realidad de la tintorería hacia afuera: tipo de tejido, comportamiento de la máquina, ventana de proceso, compatibilidad de la receta y resultados de tintura repetibles. Para las plantas de tejido de punto de algodón, esto significa recomendar soluciones de biodescrudado prestando atención a:
- Consistencia de tono con colorantes reactivos
- Mejora de la absorbencia antes de la tintura
- Compatibilidad con los auxiliares de preparación existentes
- Reducción del riesgo de retrabajo por mala humectación
- Conversión práctica desde preparaciones actuales con alta carga cáustica cuando corresponda
- Soporte técnico para el diseño de pruebas, validación en producción y resolución de problemas
No tratamos el biodescrudado como una sustitución de catálogo. Lo tratamos como una etapa de preparación controlada que debe funcionar dentro de su planta.
Lista de verificación práctica antes de culpar a la enzima
Antes de cambiar el grado de enzima, confirme estos puntos:
- Se ha revisado la variación del lote crudo.
- La carga y la circulación del tejido son estables.
- La espuma no restringe el intercambio de licor.
- El pH del baño está dentro de la ventana de trabajo prevista durante la etapa activa.
- La rampa de temperatura y el mantenimiento se verifican en producción, no solo en el panel.
- Las opciones de humectación, tamponamiento, secuestro y antiespumante son compatibles.
- La absorbencia se comprueba antes de la tintura.
- Las condiciones de laboratorio y de producción no se comparan como si fueran idénticas.
Cuando estos controles están establecidos, el biodescrudado es más fácil de diagnosticar, más fácil de escalar y más fácil de justificar comercialmente.
¿Necesita una revisión de biodescrudado para producción de tejido de punto de algodón?
Si su tintorería observa humectación inconsistente, desviación de tono o retrabajo después de la preparación de tejido de punto de algodón, LoopBath puede ayudar a revisar las condiciones del proceso y recomendar un enfoque de biodescrudado adecuado.
Solicite una cotización mediante el formulario del sitio e incluya la construcción del tejido, el tipo de máquina, la secuencia de preparación actual, el rango de tonos objetivo y el principal síntoma de fallo que desea reducir.