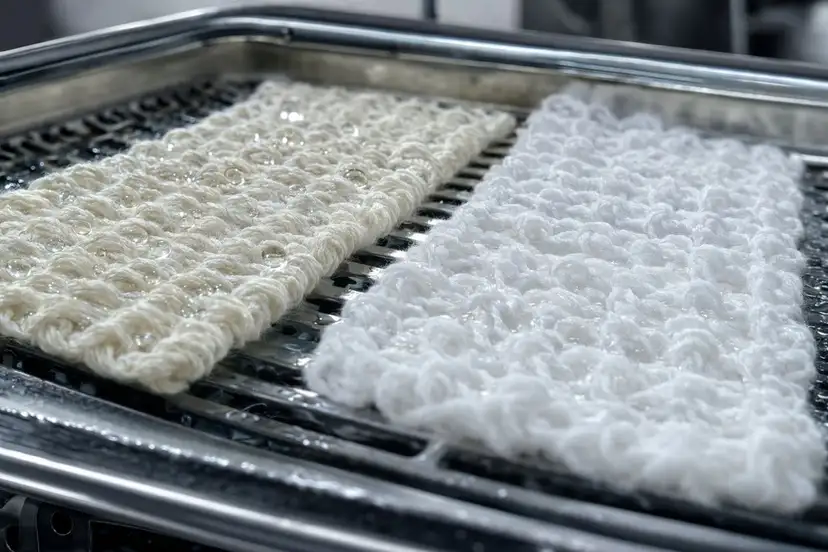
對棉針織染廠而言,生物精練只有在布料能穩定達到可潤濕狀態,同時避免不必要的強力損失、染料吸附不均、色光偏移或重複加工時,才算真正成功。當生物精練失敗時,酵素往往最先被歸咎;但在現場,根本原因通常是棉蠟含量、前處理歷史、浴液流動、pH 控制、溫度曲線,以及配方是否針對該針織結構設計等多項因素交互造成。
如果您正在尋找棉織物生物精練酵素供應商,真正的採購重點不只是產品選擇,而是供應商是否能協助您在不同坯布批次、機台、色系與量產壓力下,穩定生物精練表現。
{{< explainer-video id="why-bioscouring-fails-cotton-knit" title="棉針織物生物精練為何失敗" >}}
實務上,棉針織物生物精練的成果會反映在生產行為中:
生物精練不是外觀修飾步驟,而是染色性控制步驟。
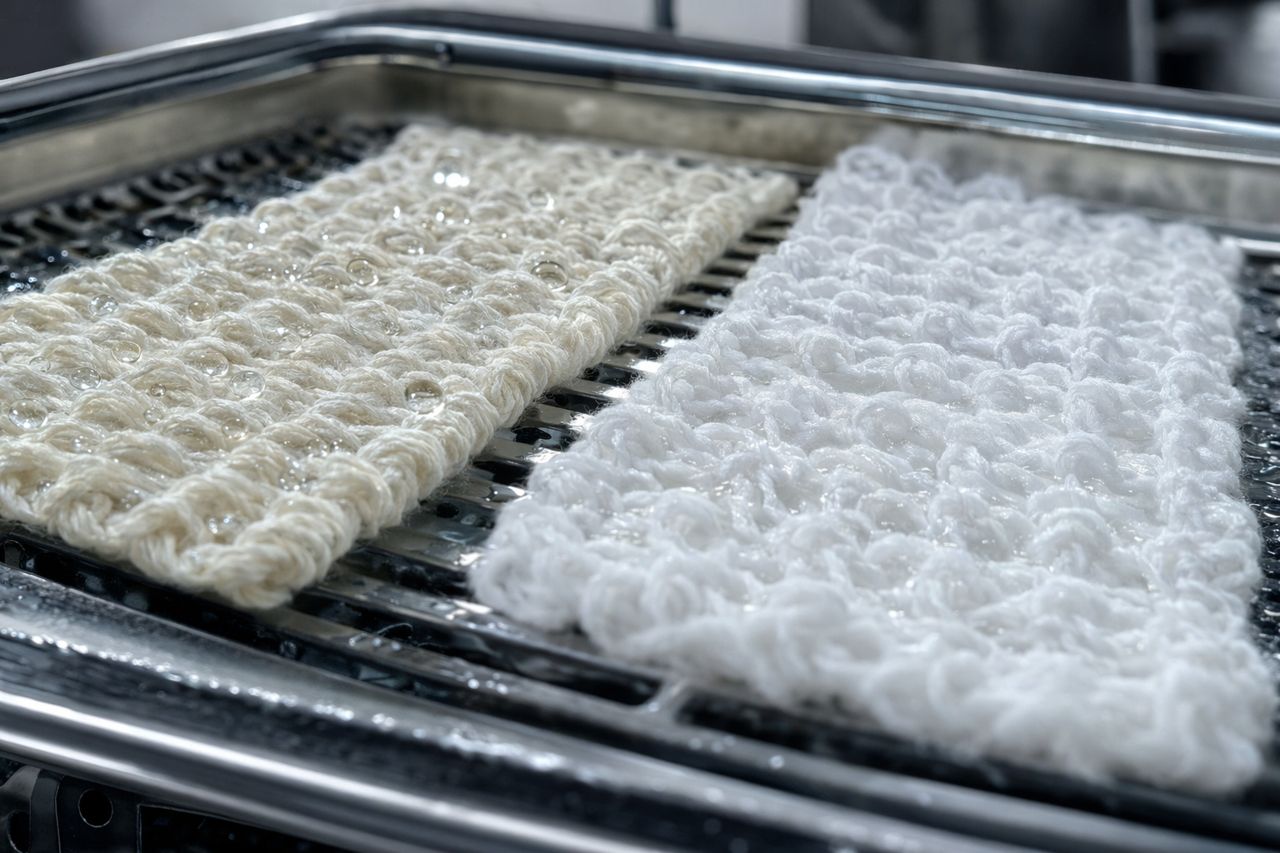
棉坯布不是固定不變的基材。棉蠟、果膠、棉籽殼碎片、潤滑劑殘留與織造油含量,都可能逐批改變。即使紗支與組織相同,兩批布在前處理最初幾分鐘的反應也可能不同。
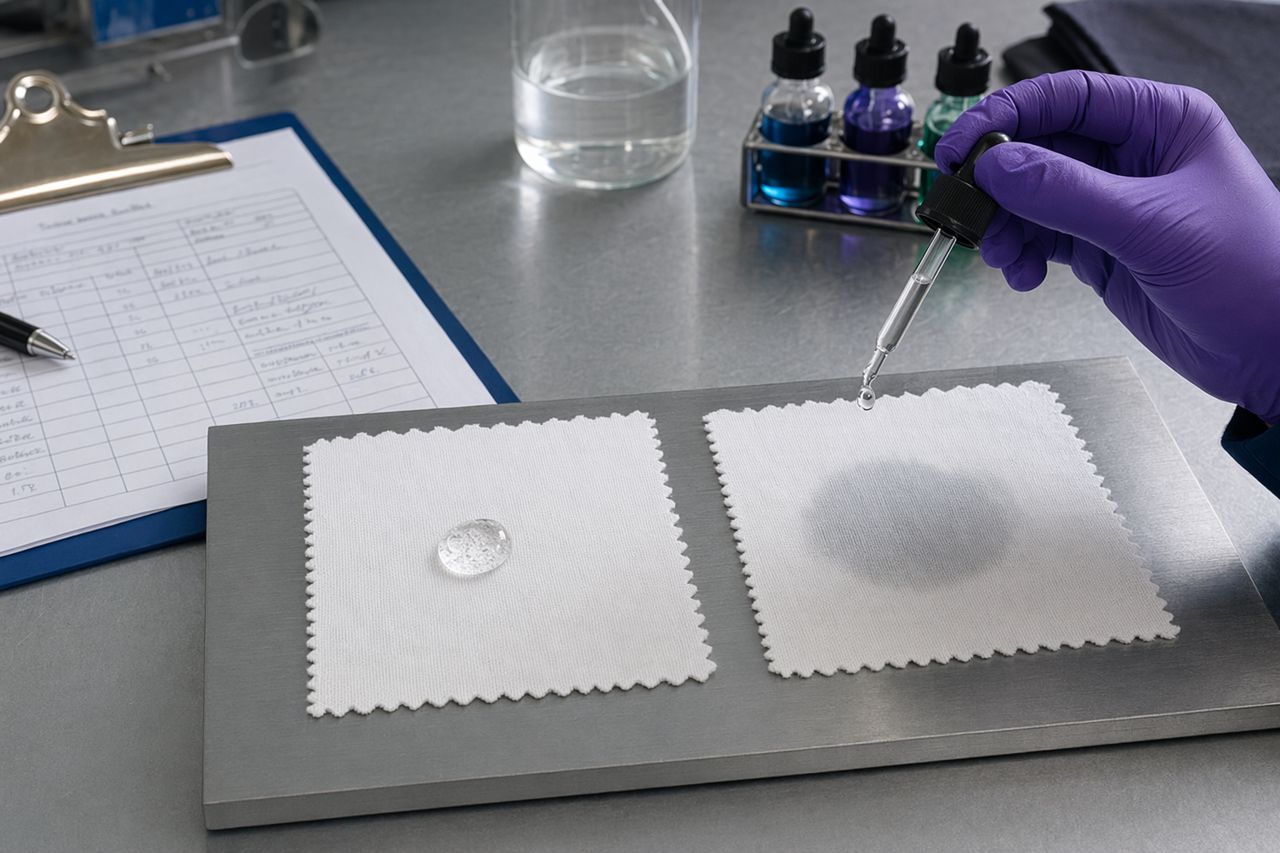
生物精練的核准標準應建立在布料行為上,而不只是複製配方。可使用簡易吸水性檢查,在投入大貨前比較坯布批次,並保留同一布種已知表現良好的前處理布作為參考標準。
棉針織物生物精練仰賴酵素、助劑與含蠟棉纖維表面之間的充分接觸。在噴射染色機與軟流染色機中,繩狀循環、裝載量、噴嘴狀態、起泡傾向與布料壓實程度,都會影響實際製程效果。
在更改化學品前,先檢視循環穩定性。即使選用了合適的生物精練酵素,也無法彌補死角、夾帶空氣、持續性泡沫,或繩狀布某些區域無法穩定交換浴液的問題。
相較於傳統高鹼精練,酵素生物精練更仰賴製程窗口的紀律。殘留鹼度、進水水質變化、助劑或不良的加料順序,都可能讓浴液偏離預期的 pH 曲線。
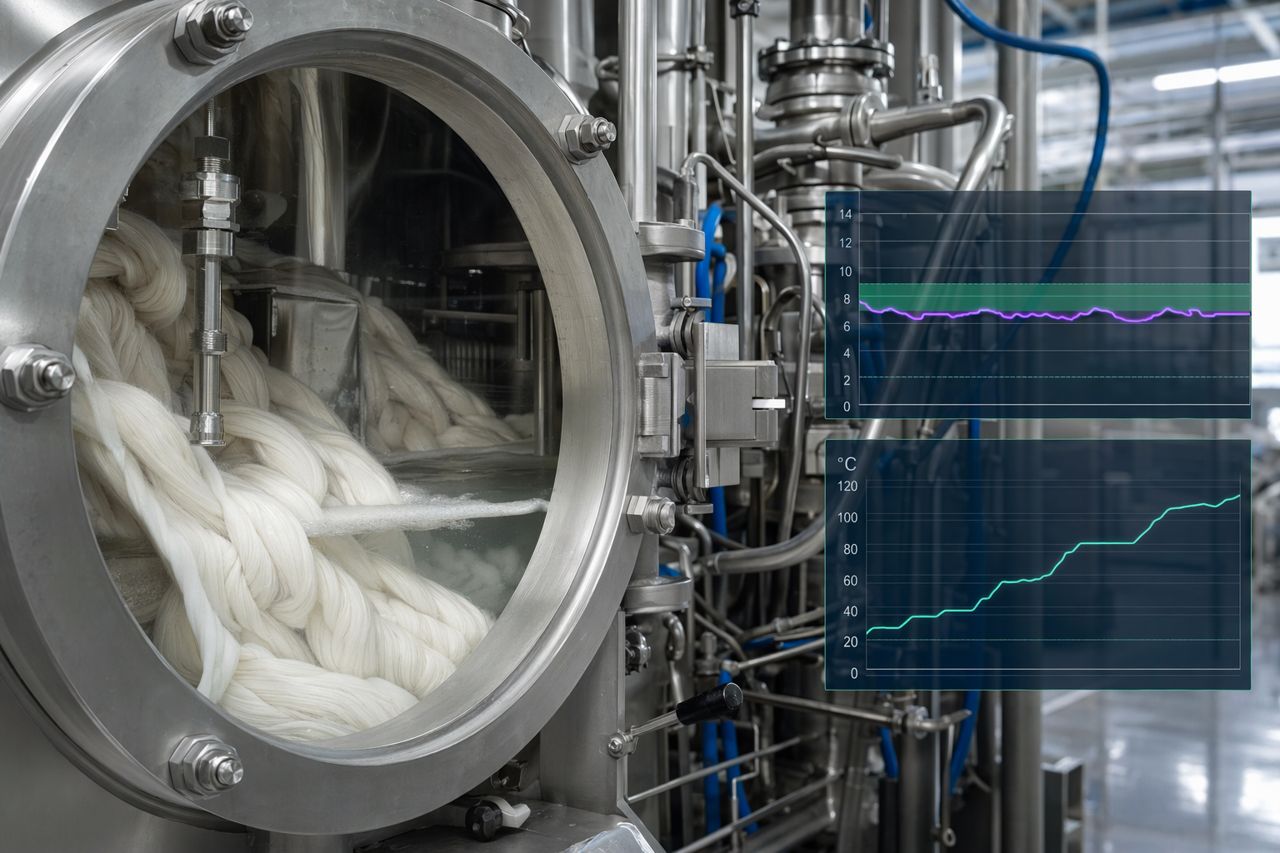
將 pH 視為生產變數來控制,而不是實驗室紀錄上的備註。應在助劑與布料加入後,並於酵素預期發揮作用的製程階段,確認機台內實際的 pH 曲線。
棉針織物生物精練會受到浴液如何到達並維持目標操作區間的影響。升溫太快、太慢,或機台內部升溫不均,都會改變酵素處於有效條件下的時間。
不要只記錄設定溫度。應確認實際升溫曲線、保溫穩定性,以及布料在整個有效前處理期間是否能自由循環。
生物精練很少只靠酵素本身。潤濕劑、分散劑、螯合劑、緩衝劑、消泡劑選擇與殘留織造油,都會影響結果。強效酵素若搭配錯誤的支援化學品,在量產中也可能看起來效果不足。
應把完整前處理配套當作系統來評估。可靠的棉織物生物精練酵素供應商,在推薦產品前,應先了解水質、布種組合、機台類型、助劑與後續染色目標。
許多染廠是在染色後才發現生物精練失敗,而此時修正成本已經更高。到了這個階段,症狀會表現為色光差異、勻染性不佳、色澤發暗或需要重複加工,但前處理決策其實早已完成。
目標是在投入染料、蒸汽、水與機台時間之前,先抓出前處理風險。
實驗室生物精練可能高估表現,因為布料暴露、浴液流動與接觸比滿載噴射染色機更均勻。大貨棉針織物會增加繩狀壓縮、車縫處行為、流動限制與機台特有的循環模式等變數。
商業上可用的生物精練方案,必須經得起量產機台驗證,才算真正成立。
LoopBath 從染廠現實出發:布種、機台行為、製程窗口、配方相容性與可重複的染色結果。對棉針織廠而言,這代表在推薦生物精練解決方案時,會特別關注:
我們不把生物精練視為型錄上的替代品,而是將其視為必須在您工廠內穩定運作的受控前處理步驟。
在更換酵素等級之前,請先確認以下事項:
當這些控制到位後,生物精練會更容易排除問題、更容易放大,也更容易在商業上證明其價值。
如果您的染廠在棉針織物前處理後,出現潤濕不一致、色光偏移或返工問題,LoopBath 可協助檢視製程條件,並建議合適的生物精練方法。
透過站內表單索取報價,並請提供您的布料結構、機台類型、目前前處理流程、目標色系範圍,以及您最想降低的主要失敗症狀。
Tell us your application and volume — we reply with pricing and lead time.